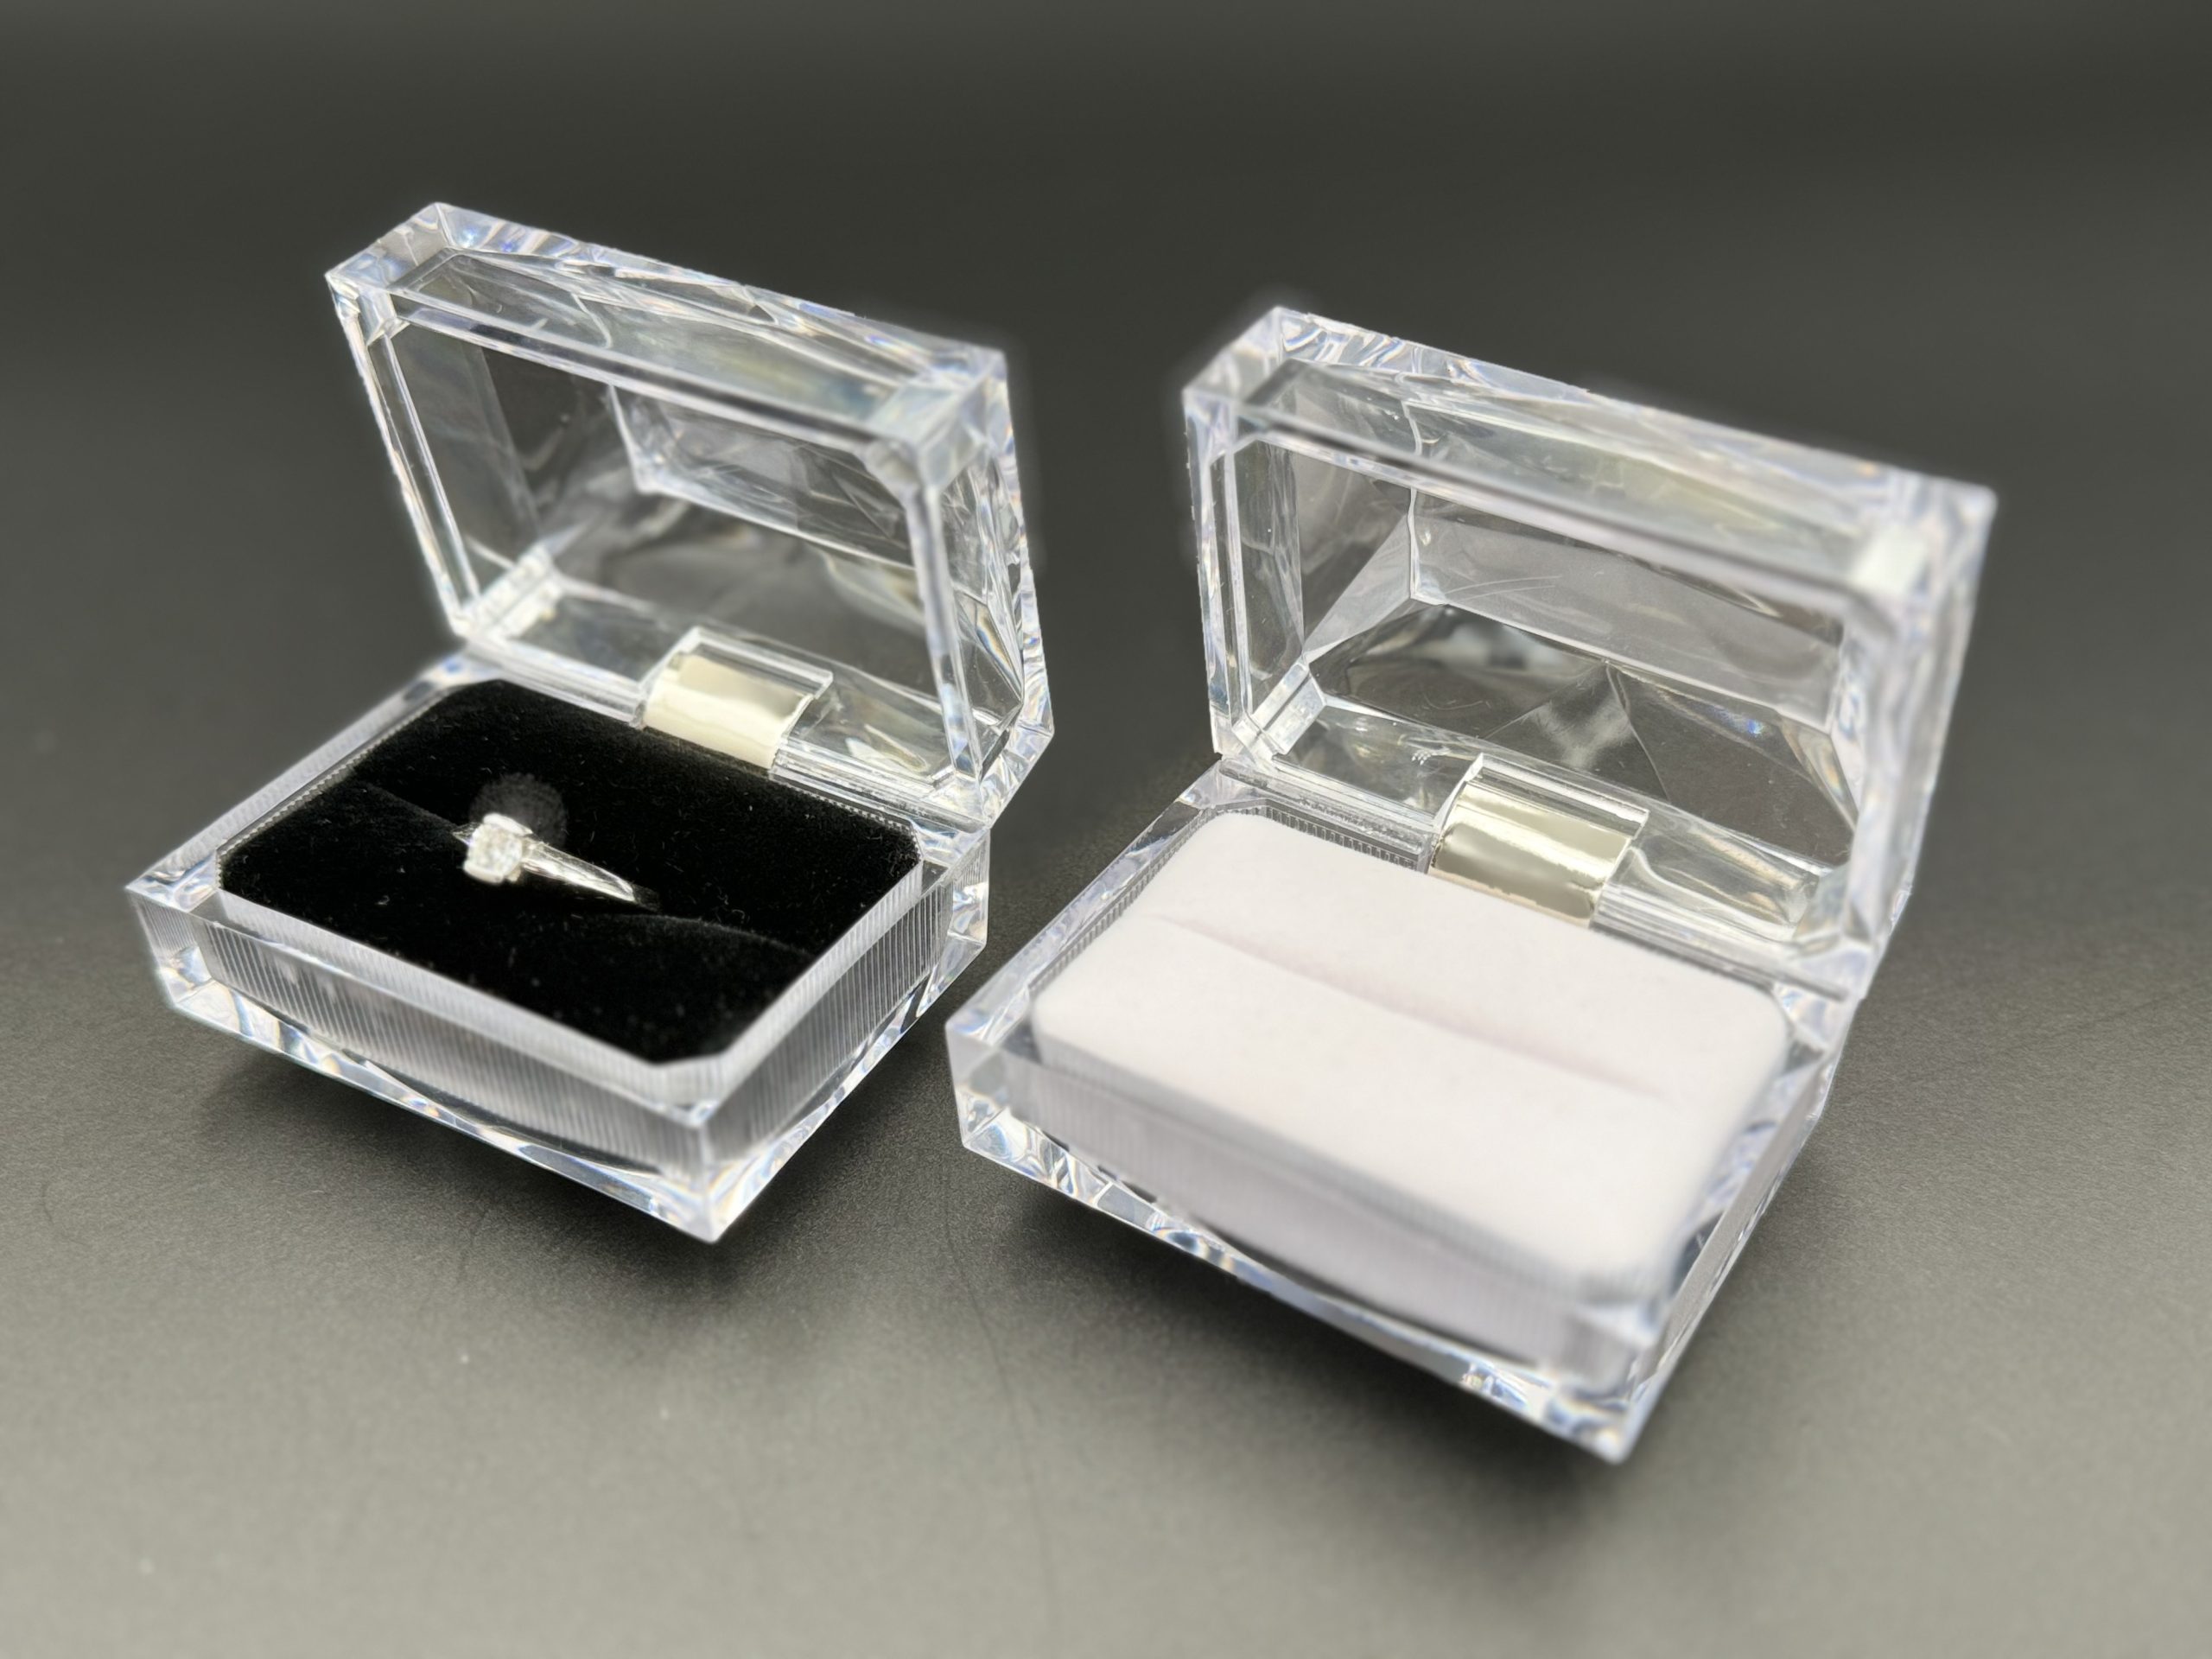
Nel settore della vendita al dettaglio di gioielli di lusso e degli espositori personalizzati, anportagioie in acrilicoè la scelta migliore per vetrine di marchi e confezioni regalo, offrendo una chiarezza cristallina e un'estetica moderna. Tuttavia, l’elevata trasparenza è un’arma a doppio taglio: mentre presenta i gioielli nella sua luce migliore, amplifica anche il minimo difetto di fabbricazione.
Per i brand manager esteri, i responsabili degli approvvigionamenti e i team di controllo qualità, non riuscire a individuare problemi come "linee di saldatura" o "bolle interne" durante l'ispezione di massa può causare notevoli battute d'arresto della qualità una volta che i prodotti raggiungono il pavimento dello showroom illuminato.
1. Analisi dei difetti: difetti comuni dei portagioielli in acrilico e soluzioni di fabbrica
Quando si valuta afornitore di imballaggi acrilici personalizzati, comprendere le cause pratiche alla base dei difetti visivi aiuta ad affrontare rapidamente i problemi critici durante le discussioni sugli appalti.
| Tipo di difetto | Causa comune | Soluzioni lato fabbrica |
| Linee di saldatura/segni di flusso | L'acrilico liquido iniettato da più percorsi si raffredda troppo rapidamente prima di fondersi, lasciando visibili motivi ondulati o ombre sotto la rifrazione della luce. | • Ottimizzare il posizionamento del gate per mantenere le linee di unione lontane dall'area di visualizzazione anteriore. • Aumentare la temperatura dello stampo per mantenere un flusso regolare della resina. • Ottimizzazione delle velocità di iniezione multistadio per un flusso di materiale uniforme. |
| Vuoti del vuoto | Comunemente visto in design a pareti spesse. Mentre la plastica esterna si raffredda e si indurisce, il nucleo interno rimane caldo; man mano che si raffredda successivamente, il ritiro interno separa il materiale per formare un vuoto cavo. | • Aumentare la pressione di mantenimento e il tempo di impaccamento per garantire un'alimentazione completa del materiale. • Per pareti molto spesse, utilizzare la lavorazione e la lucidatura CNC a 5 assi invece dello stampaggio a iniezione a colpo singolo. |
| Vuoti di gas e umidità | I pellet acrilici grezzi assorbono l'umidità ambientale, che si trasforma in vapore quando riscaldata; o una scarsa ventilazione dello stampo intrappola l'aria all'interno della plastica durante l'iniezione. | • Applicare l'essiccazione ad alta temperatura delle materie prime prima della lavorazione. • Eseguire la manutenzione ordinaria sugli sfiati dello stampo per garantire che l'aria fuoriesca liberamente. |
2. I 3 principali dettagli sulla qualità trascurati nelle ispezioni
Durante un ciclo di ispezione dell'acrilico di qualità, controllare la chiarezza solo della parte anteriore non è mai sufficiente. Presta attenzione a questi tre dettagli nascosti che influiscono direttamente sulla durata e sulle prestazioni del prodotto durante la spedizione e l'esposizione:
- Spaccature articolari e crepe da stress
- Il rischio: le unità assemblate a mano o la confezione di un portagioie in acrilico trasparente con coperchio possono apparire impeccabili quando lasciano la fabbrica. Tuttavia, le vibrazioni durante il trasporto o gli sbalzi di temperatura possono successivamente causare microfessure simili a ragnatele lungo le articolazioni.
- Standard di fabbrica: richiede ricottura post-lavorazione per alleviare le tensioni interne, abbinata ad adesivi strutturali specializzati ad alto contenuto di polimeri per il riempimento dei giunti senza giunture.
- Smussatura dei bordi e rifrazione della luce
- Il rischio: coperchio e bordi laterali ruvidi, microscheggiature o segni di sega creano un aspetto bianco nebuloso lungo i bordi.
- Standard di fabbrica: utilizza la smussatura di precisione CNC automatizzata (angolo $R$ o smusso $45^\circ$) combinata con la lucidatura a diamante multistadio per offrire una rifrazione dei bordi liscia e cristallina.
- Rivestimenti antistatici e duri
- Il rischio: l'acrilico non trattato accumula elettricità statica, attirando la polvere sugli scaffali in pochi giorni. Inoltre, l'attrito dei fermagli per gioielli in metallo può facilmente lasciare graffi sulla superficie.
- Standard di fabbrica: specifica rivestimenti duri opzionali (per aumentare la durezza della superficie) o spray antistatici in base alle esigenze espositive, riducendo la manutenzione quotidiana della vendita al dettaglio.
3. Matrice di ispezione QC
Per aiutare i team di controllo qualità a eseguire rapidi controlli a campione durante un ordine all'ingrosso di un portagioie in acrilico, fare riferimento a questa matrice di ispezione standardizzata:
| Elemento di ispezione | FALLITO (Qualità scadente) | PASS (standard di qualità YUNFAI) | Strumento di controllo qualità consigliato |
| Linee di saldatura/segni di flusso | Visible refractive lines >3mm sotto luce angolata | Nessuna linea visibile sulle superfici principali; tracce minori consentite solo su bordi non critici | Pannello LED 4000K + Sfondo scuro opaco |
| Bolle interne | Voids >Presenza di 0,5 mm o ammassi localizzati di microbolle | Zero bubbles >0,3 mm; massimo 1–2 microbolle isolate per unità | Lente di ingrandimento/lente d'ingrandimento con scala 10x |
| Legame congiunto | Linee bianche visibili, spazi d'aria, segni di colla o micro-fessure | Incollaggio senza soluzione di continuità con riempimento adesivo liscio e privo di bolle | Luce di ispezione angolata/Camera termica |
| Purezza materiale | Tinta bluastra o giallastra sui bordi tagliati, scarsa trasparenza (spesso PMMA riciclato) | Resina PMMA vergine al 100% con trasmissione della luce superiore al 92% | Spettrofotometro/tester di invecchiamento UV |
| Resistenza ai graffi | I graffi compaiono dopo una leggera pulizia con un panno | La superficie con rivestimento duro resiste alla manipolazione e all'attrito di routine | Durometro a matita/Misuratore di attrito |
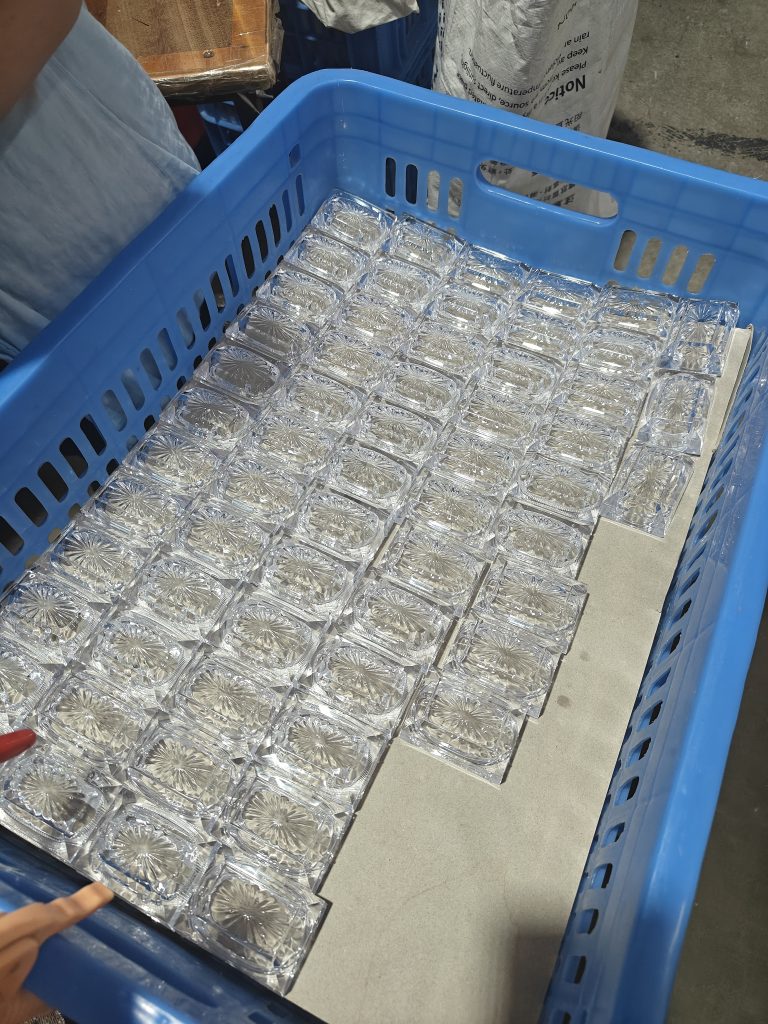
4. Domande frequenti (FAQ)
- D: Come possono gli acquirenti sapere rapidamente se un fornitore utilizza PMMA vergine al 100% rispetto a materiale riciclato?
- R: Controlla il colore del bordo su pareti spesse sotto la luce naturale. L'acrilico riciclato solitamente presenta una leggera tonalità bluastra o giallastra sui bordi tagliati e il giallo si degrada nel tempo. Lo standard di qualità YUNFAI si basa rigorosamente su resine PMMA vergini al 100%, offrendo trasparenza cristallina e resistenza ai raggi UV a lungo termine.
- D: Come si possono evitare segni di avvallamento e deformazioni su un portagioie in acrilico a pareti spesse?
- R: Gli articoli a pareti spesse richiedono un controllo preciso sui cicli di confezionamento a iniezione. Per imballaggi a pareti spesse di altissima qualità, l'intaglio di blocchi acrilici solidi tramite lavorazione CNC a 5 assi ad alta precisione seguita da lucidatura a diamante multi-passaggio elimina completamente segni di avvallamento e vuoti interni.
Se stai pianificando una nuova linea di imballaggi da esposizione o stai affrontando sfide di qualità con il tuo attuale approvvigionamento di portagioie in acrilico, non esitare a contattare il team YUNFAI. I nostri esperti di ingegneria sono pronti ad assistervi con consulenza sui materiali, ottimizzazione dei processi e campioni personalizzati!